

إذا كنت قد عملت من قبل مع أجزاء رغوية مخصصة - فكر في التغليف الواقي للإلكترونيات، أو مكونات المركبات المريحة، أو حاويات المواد الغذائية التي تستخدم لمرة واحدة - فمن المحتمل أنك واجهت آلة تشكيل الأشكال. بالنسبة لأي شخص قام بالتسوق لشراء هذه المعدات، أحد الأسئلة الأكثر شيوعًا التي أتلقاها كمورد هي:ما هو نطاق الضغط لآلة تشكيل الأشكال؟الجواب ليس مقاس واحد يناسب الجميع. يعتمد ذلك على المادة التي تقوم بقولبتها، ومدى تعقيد الجزء، ونوع الآلة التي تستخدمها، ولهذا السبب من الأهمية بمكان أن تقوم بذلك بشكل صحيح لخط الإنتاج الخاص بك.
دعونا كسر هذا إلى أسفل. باعتباري شخصًا يعمل في صناعة قولبة الأشكال لأكثر من 12 عامًا، فقد رأيت الموردين الجدد والمصنعين منذ فترة طويلة على حد سواء يخطئون في ضبط إعدادات الضغط، مما يؤدي إلى إهدار المواد والأجزاء المخردة وتأخر الطلبات. إن الضغط الذي تستخدمه آلة تشكيل الأشكال ليس مجرد رقم على مقياس، بل هو العمود الفقري لكيفية توسيع الخرزات الرغوية ودمجها واتخاذ الشكل الدقيق الذي تحتاجه.
أولاً، دعونا نوضح: عندما نتحدث عن الضغط في سياق قولبة الشكل، فإننا نشير دائمًا تقريبًا إلى نوعين رئيسيين من الضغط يعملان جنبًا إلى جنب. هناك ضغط البخار المستخدم لتسخين الخرزات ودمجها معًا، ثم ضغط التثبيت الذي يبقي الجزء مضغوطًا أثناء تبريده وتماسكه. يسأل معظم الناس عن ضغط البخار، وهو المكان الذي يختلف فيه النطاق كثيرًا، لكن الضغط المستمر مهم بنفس القدر بالنسبة لتماسك الأجزاء.
بالنسبة للمواد الأكثر شيوعًا التي نعمل بها، وهي البوليسترين الممدد (EPS)، يتراوح نطاق الضغط عادةً بين 0.4 بار و1.8 بار (حوالي 5.8 رطل لكل بوصة مربعة إلى 26 رطل لكل بوصة مربعة). انتظر، أعلم أن هذا نطاق واسع، لذا دعونا نفككه. إذا كنت تقوم بتشكيل أجزاء بسيطة وخفيفة الوزن مثل حاويات تناول الطعام الجاهزة التي تستخدم لمرة واحدة، فيمكنك الابتعاد عن الحد الأدنى من هذا النطاق - عادةً من 0.4 إلى 0.8 بار. عند هذه الضغوط، تتوسع خرزات EPS بالتساوي، وتتدفق إلى تفاصيل القالب الصغيرة، وتندمج دون تزييفها أو خلق إجهاد داخلي. ولكن إذا كنت تصنع أجزاء أثقل وأكثر تعقيدًا، مثل حشوات الرغوة الواقية للمعدات الطبية التي تحتوي على زوايا ضيقة أو فتحات معقدة، فسوف تحتاج إلى رفع ذلك إلى ما يصل إلى 1.2 إلى 1.8 بار. يجبر ضغط البخار العالي الخرز على ملء كل شق في القالب، مما يضمن الحصول على جزء صلب وموحد لا ينهار بعد استخدامات قليلة فقط.
ومع ذلك، فإن EPS ليست المادة الوحيدة التي نعمل بها. إذا كنت بحاجة إلى أجزاء أكثر متانة من مكونات رغوة السيارات القياسية الشبيهة بـ EPS أو التغليف المقاوم للصدمات، فيمكنك استخدام مادة البولي بروبيلين الممدد (EPP) بدلاً من ذلك. يختلف نطاق الضغط لـ EPP قليلاً: عادةً ما بين 2.0 بار و3.5 بار (29 رطل لكل بوصة مربعة إلى 51 رطل لكل بوصة مربعة). تعتبر حبات EPP أكثر كثافة وتتطلب المزيد من الضغط للتوسع والاندماج بشكل صحيح، ولهذا السبب تم تصميم آلات تشكيل أشكال EPP للتعامل مع أحمال الضغط الأعلى من آلات EPS القياسية. غالبًا ما أقوم بتوجيه العملاء المهتمين بـ EPP إلى موقعناآلة تشكيل الأشكال الأوتوماتيكية EPPالخط، الذي يحتوي على أنظمة ضغط معززة مصممة للحفاظ على دورة ضغط مرتفع متسقة بعد دورة دون تآكل.

الآن، ربما تتساءل عن سبب أهمية الضغط إلى ما هو أبعد من مجرد الحصول على الشكل الصحيح. ضغط قليل جدًا، ولن تتمدد الخرزات بالكامل - سينتهي بك الأمر بأجزاء بها فجوات بين الخرزات، أو مسامية، أو ناعمة جدًا بحيث لا تعمل. من ناحية أخرى، يمكن أن يؤدي الضغط الزائد إلى الإفراط في توسيع الخرزات، مما يؤدي إلى أجزاء كثيفة جدًا أو ثقيلة أو عرضة للتشقق. أتذكر قبل بضع سنوات، طلب أحد العملاء مجموعة من ملحقات الرغوة المخصصة لأجهزة الكمبيوتر المحمولة المتطورة وقرر زيادة الضغط لتقليل وقت الدورة. النتيجة؟ كانت الإدخالات كثيفة جدًا لدرجة أنها خدشت سطح الكمبيوتر المحمول، وتم إلغاء 20% من الدفعة. هذا هو نوع الخطأ الذي يمكن تجنبه والذي يأتي من عدم فهم كيفية تفاعل الضغط مع المواد المحددة وتصميم الأجزاء.
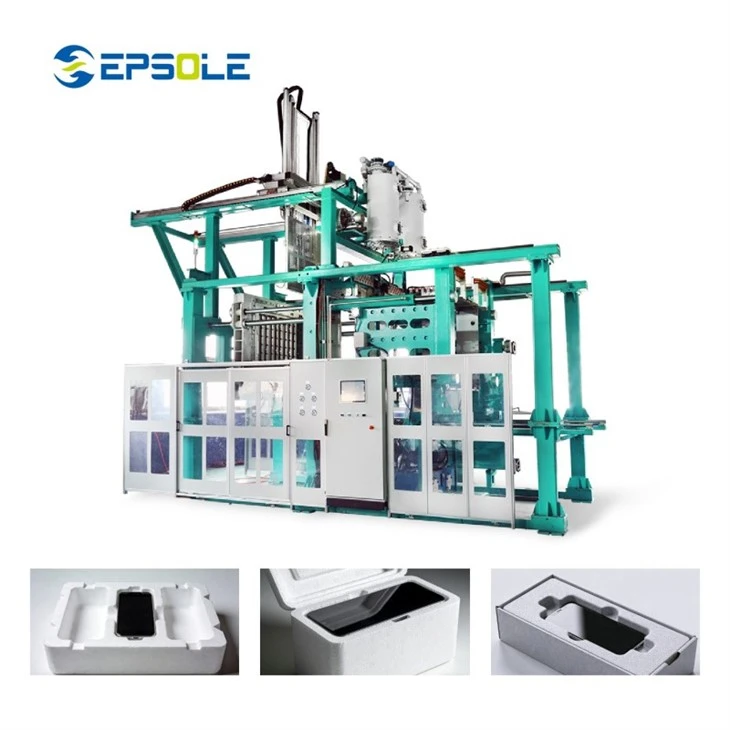
دعونا نتحدث عن الأنواع المختلفة لآلات قولبة الأشكال وكيف يختلف نطاق الضغط الخاص بها، لأن هذه نقطة ارتباك شائعة أخرى. ليست كل آلات تشكيل الأشكال متشابهة. إذا كنت تبحث عن آلة أساسية لإنتاج كميات صغيرة، فقد تبدأ بآلة قولبة EPS يدوية، والتي لديها نطاق ضغط بخار يتراوح من حوالي 0.5 إلى 1.5 بار. ولكن إذا كنت تقوم بتشغيل خط إنتاج كبير الحجم، فستحتاج إلى آلة أوتوماتيكية بالكامل يمكنها الحفاظ على مستويات ضغط دقيقة عبر مئات الدورات. ملكناآلة صب EPSيحتوي الخط، على سبيل المثال، على نظام للتحكم في الضغط يتم ضبطه تلقائيًا، لذلك لا داعي للقلق بشأن الخطأ البشري الذي يؤدي إلى أجزاء غير متناسقة.
هناك نوع آخر من الآلات التي ازدادت شعبيتها وهي آلة تشكيل الفراغ الرغوي. تستخدم هذه الآلات مزيجًا من ضغط البخار والفراغ لسحب صفائح الرغوة إلى القالب، ويختلف نطاق الضغط الخاص بها قليلاً عن آلات تشكيل الخرز. تعمل آلات تشكيل الفراغ الرغوي عادةً عند ضغط بخار يتراوح بين 0.3 بار و1.2 بار، لأنها تعمل باستخدام صفائح رغوية مُشكَّلة مسبقًا بدلاً من الخرز السائب. الجزء الفراغي من العملية لا يقل أهمية هنا - فهو يسحب الورقة بإحكام على القالب للحصول على تفاصيل واضحة، بينما يقوم البخار بتنعيم الورقة بما يكفي ليأخذ الشكل. إذا كنت تبحث عن ماكينة تتميز بالمرونة لكل من الأجزاء الصغيرة والعناصر الكبيرة مثل المنصات الرغوية، فلديناآلة تشكيل الفراغ الرغوييستحق الخط التحقق منه، لأنه يتيح لك ضبط إعدادات الضغط والفراغ لتتناسب مع الجزء الخاص بك.
انتظر، دعنا نعود إلى EPS لثانية واحدة، لأنها لا تزال المادة الأكثر استخدامًا على نطاق واسع في قولبة الأشكال. أحد الأسئلة التي تصلني دائمًا هو: هل يمكنني استخدام آلة تشكيل الأشكال للأغراض العامة لمواد أخرى، مثل البوليسترين غير القابل للتمدد؟ الإجابة المختصرة هي نعم، ولكن عليك ضبط الضغط. غالبًا ما يستخدم البوليسترين القياسي (غير الموسع) للتغليف الصلب، ويكون نطاق ضغط القولبة الخاص به أعلى من EPS - عادةً ما بين 3.0 بار و7.0 بار. وذلك لأن البوليسترين الصلب يذوب عند درجة حرارة أعلى ويتطلب المزيد من الضغط لملء تجاويف القالب. ملكناآلة صب البوليسترينتم تصميمه للتعامل مع مستويات الضغط المرتفعة هذه، مع أوعية ضغط للخدمة الشاقة وتحكم دقيق يحافظ على اتساق الإعدادات حتى أثناء فترات الإنتاج الطويلة.
إذًا، كيف يمكنك العثور على نطاق الضغط المناسب لاحتياجاتك المحددة؟ يتعلق الأمر بثلاثة عوامل رئيسية: نوع المادة، وتعقيد الجزء، وحجم الإنتاج. إذا كنت جديدًا في مجال تشكيل القوالب، فنصيحتي هي أن تبدأ صغيرًا. اعمل مع أحد الموردين الذي يمكنه مساعدتك في اختبار إعدادات الضغط المختلفة باستخدام أجزاء العينة قبل أن تستثمر في جهاز كامل. على سبيل المثال، إذا كنت تقوم بتصنيع عبوات مخصصة للمعدات الرياضية، فابدأ بعينة باستخدام مادة EPP واختبر الضغوط بين 2.2 و2.8 بار - فقد تجد أن هذا هو المكان المثالي بالنسبة لك. إذا كنت تصنع أجزاء EPS صغيرة وبسيطة مثل أكواب الرغوة، فالتزم بنطاق 0.5 إلى 0.9 بار.
أريد أيضًا أن أذكر أن نطاق الضغط لا يقتصر فقط على الحد الأقصى للضغط في الماكينة، بل يتعلق بمدى دقة التحكم في الضغط. الآلة التي يمكن أن تصل إلى 2 بار ولكن يتم ضبطها فقط بزيادات 0.5 بار ليست مفيدة مثل تلك التي يمكن ضبطها بزيادات 0.1 بار. هذه الدقة هي ما يصنع الفرق بين الجزء الجيد والجزء الرائع، خاصة بالنسبة للتصميمات المعقدة ذات التفاوتات المسموح بها.
على مر السنين، رأيت العملاء يأتون إلينا بعد أن اشتروا آلة رخيصة الثمن لا يمكنها تحمل الضغط المستمر، مما يؤدي إلى إعادة العمل بشكل مستمر. القول المأثور القديم صحيح هنا: تحصل على ما تدفع ثمنه. قد تكلفك آلة تشكيل الأشكال عالية الجودة مع التحكم الدقيق في الضغط مبلغًا أكبر مقدمًا، ولكنها توفر لك المال على المدى الطويل عن طريق تقليل الخردة، وقطع وقت الدورة، وإنتاج الأجزاء التي تلبي معايير الجودة الخاصة بك.
سواء كنت شركة صغيرة بدأت للتو أو شركة تصنيع كبيرة تتطلع إلى ترقية خط الإنتاج الخاص بك، فإن فهم نطاق الضغط لآلات قولبة الأشكال يعد أمرًا بالغ الأهمية للحصول على الأجزاء التي تحتاج إليها. إذا كنت لا تزال غير متأكد من نطاق الضغط المناسب لمشروعك، ففريقنا موجود لمساعدتك. يمكننا إرشادك عبر خيارات الماكينة المختلفة، واختبار العينات باستخدام المواد المحددة وتصميم الأجزاء، والتأكد من حصولك على المعدات التي تناسب ميزانيتك واحتياجات الإنتاج الخاصة بك.
إذا كنت مستعدًا لمناقشة متطلباتك أو طلب المزيد من التفاصيل حول أي من خطوط ماكينات تشكيل الأشكال لدينا، فلا تتردد في التواصل مع فريقنا لبدء محادثة. نحن هنا لمساعدتك في العثور على الحل المناسب لاحتياجات القوالب المخصصة الخاصة بك.